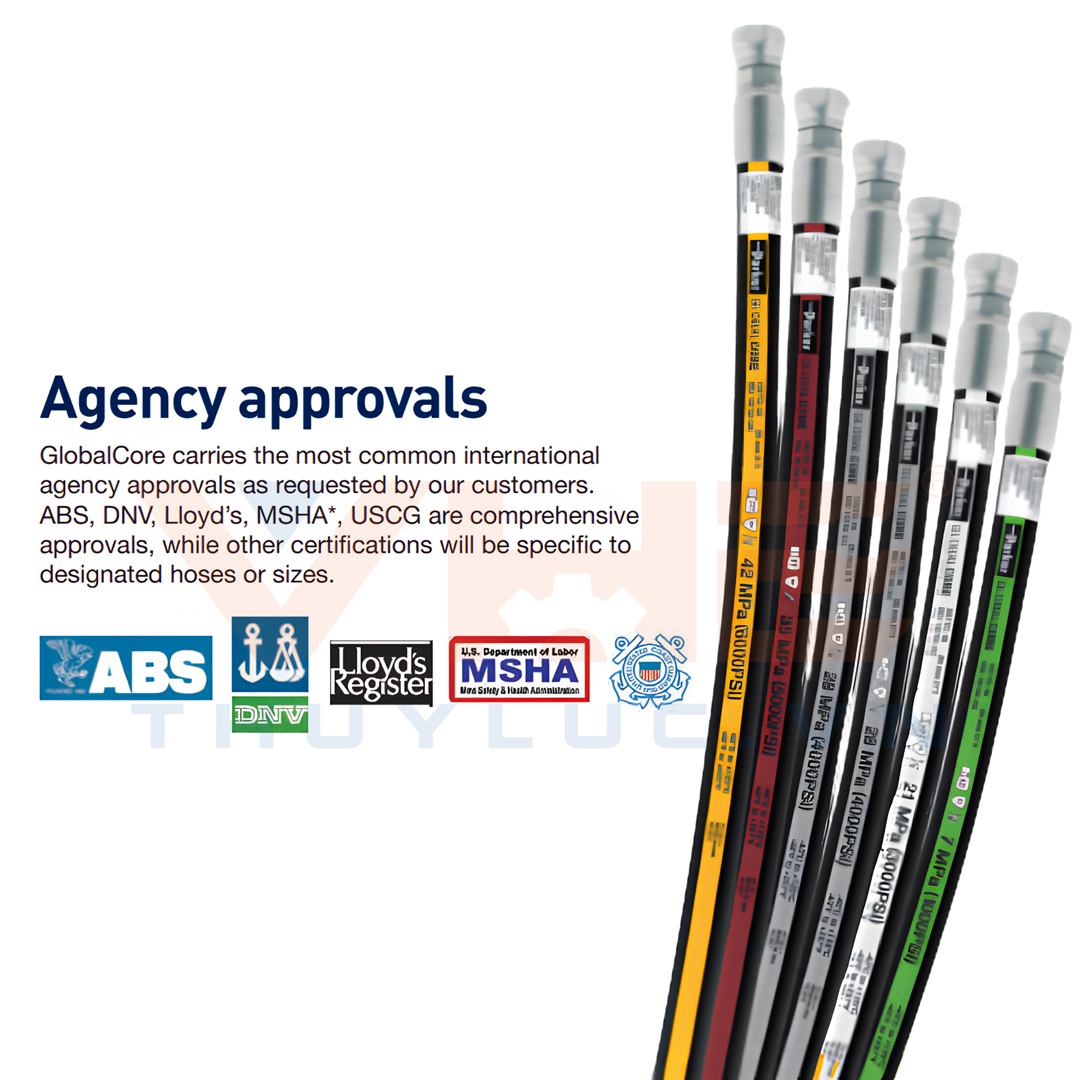
Ống thủy lực 2 lớp là một trong những thiết bị truyền dẫn phổ biến trong các hệ thống thủy lực, công nghiệp nhờ tính linh hoạt và khả năng chịu áp lực tốt. Tuy nhiên, trong các môi trường làm việc khắc nghiệt, thường xuyên cọ xát hoặc có nguy cơ va đập, việc bọc thêm lò xo thép bên ngoài là giải pháp bắt buộc nhằm bảo vệ ống, tăng tuổi thọ và độ bền.
Nhiều người thắc mắc: "Việc bọc lò xo thép cho ống thủy lực 2 lớp có thực sự đơn giản không?"
Thực tế, để tạo ra một thành phẩm ống thủy lực bọc lò xo hoàn chỉnh, vừa vặn, không bị tuột và chịu được áp lực cao, đòi hỏi kỹ thuật viên phải thực hiện bài bản qua nhiều công đoạn chính xác. Cùng Công ty Cổ phần Thiết bị Thủy lực Việt Nam tìm hiểu quy trình 7 bước gia công bọc lò xo thép chuyên nghiệp ngay dưới đây!
Quy trình 7 bước bọc lò xo thép cho ống thủy lực 2 lớp chuẩn kỹ thuật
-
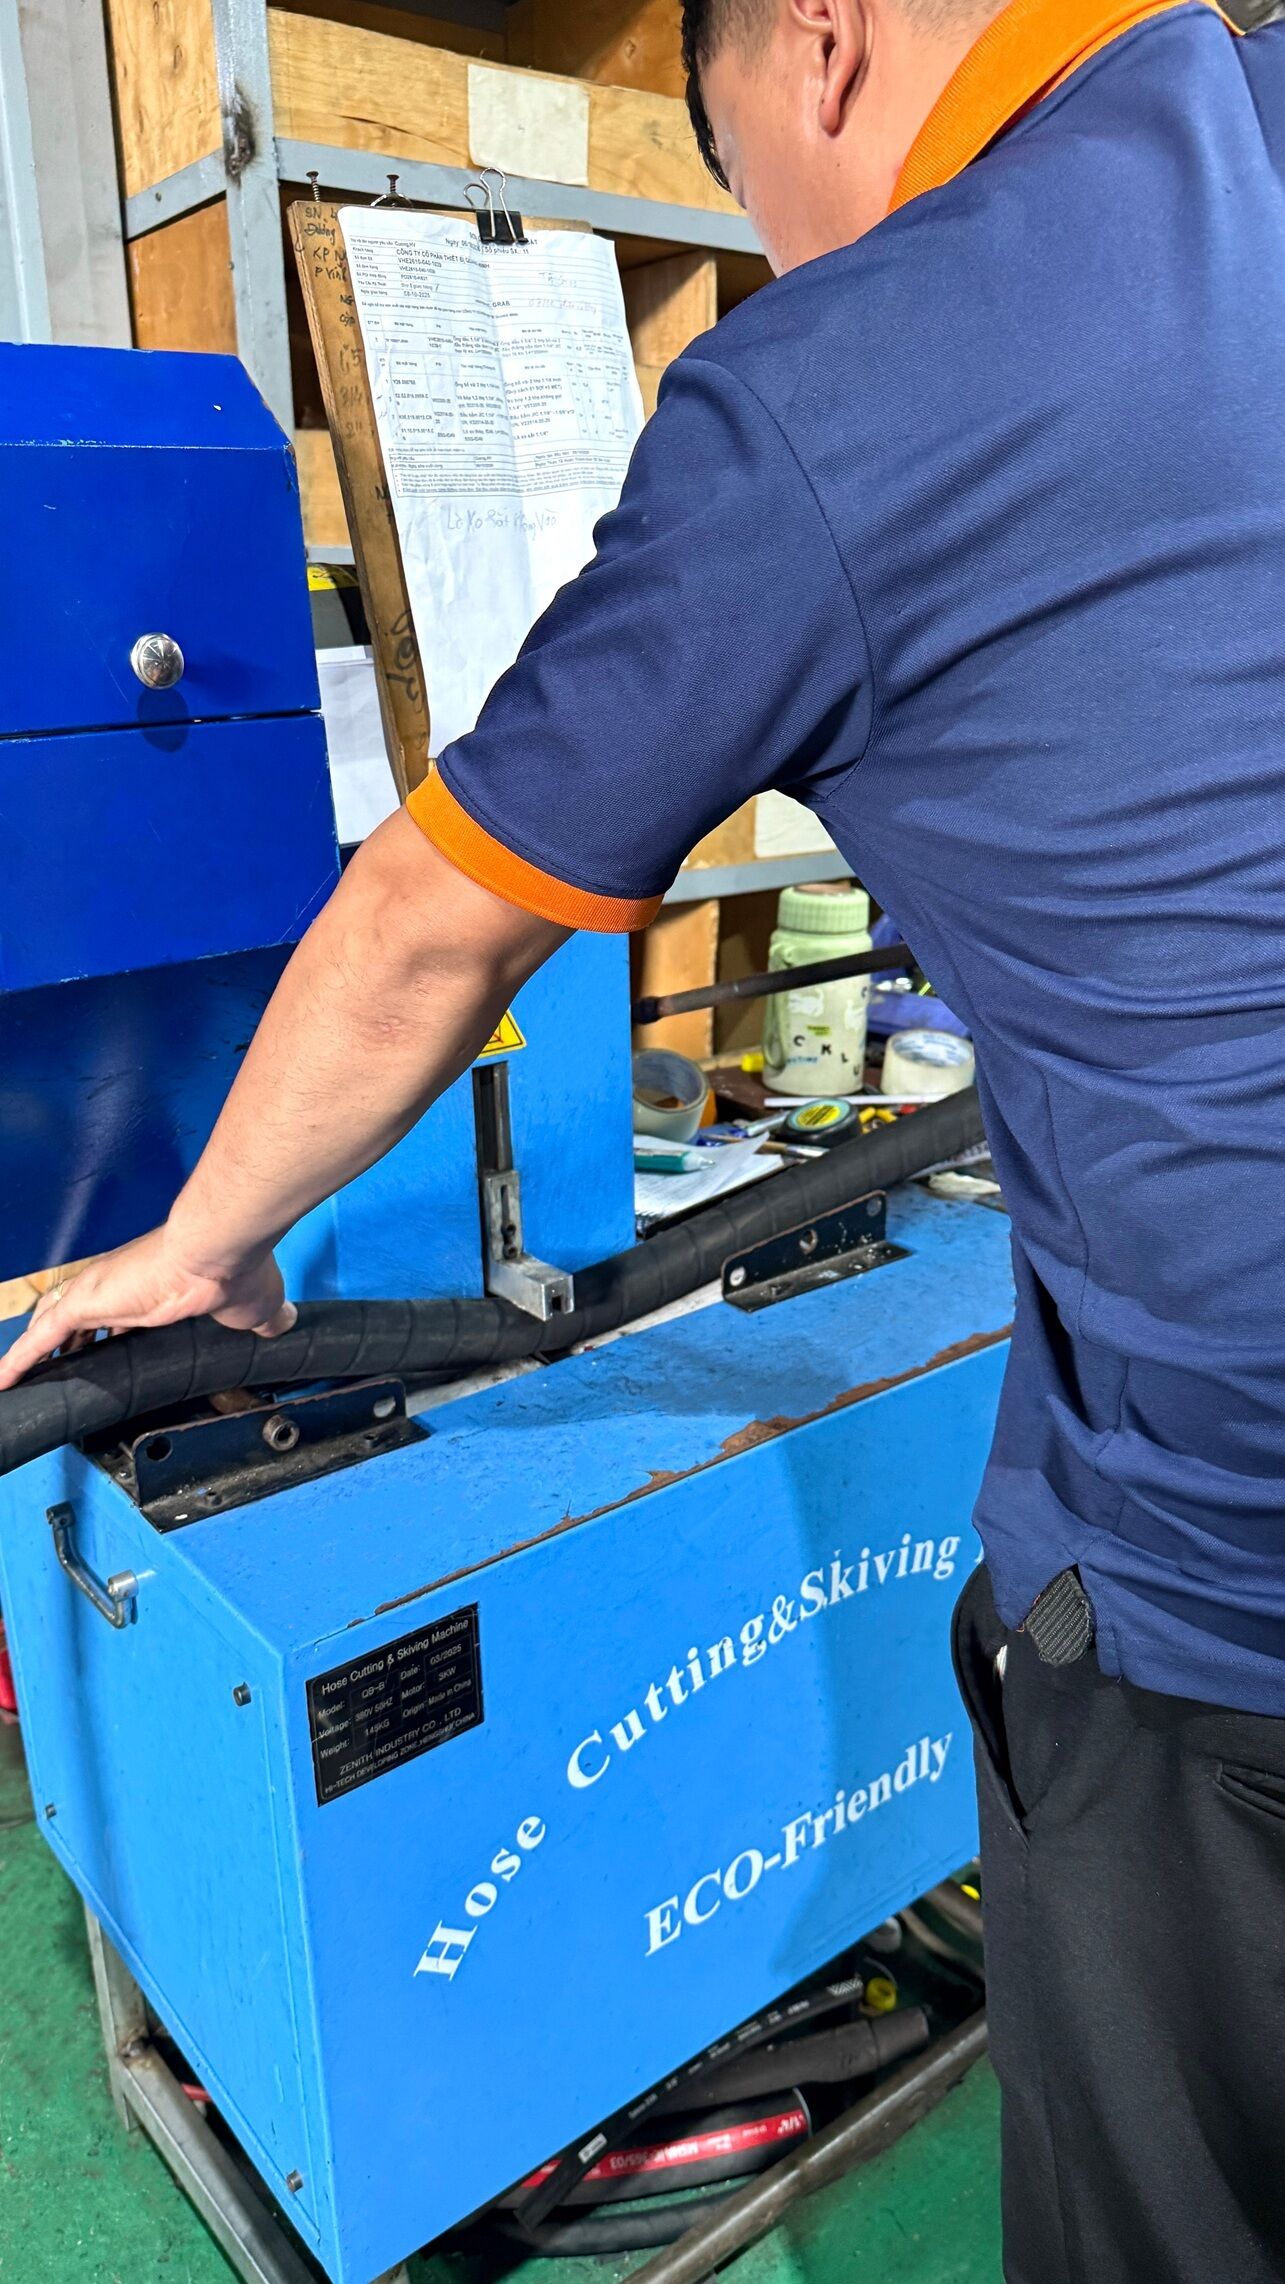
Bước 1: Cắt ống
Công đoạn đầu tiên là đo đạc và cắt ống thủy lực 2 lớp theo đúng kích thước yêu cầu của đơn hàng. Kỹ thuật viên sẽ sử dụng máy cắt ống chuyên dụng để đảm bảo vết cắt vuông góc, gọn gàng, không bị tưa lớp cấu tạo bên trong.
-
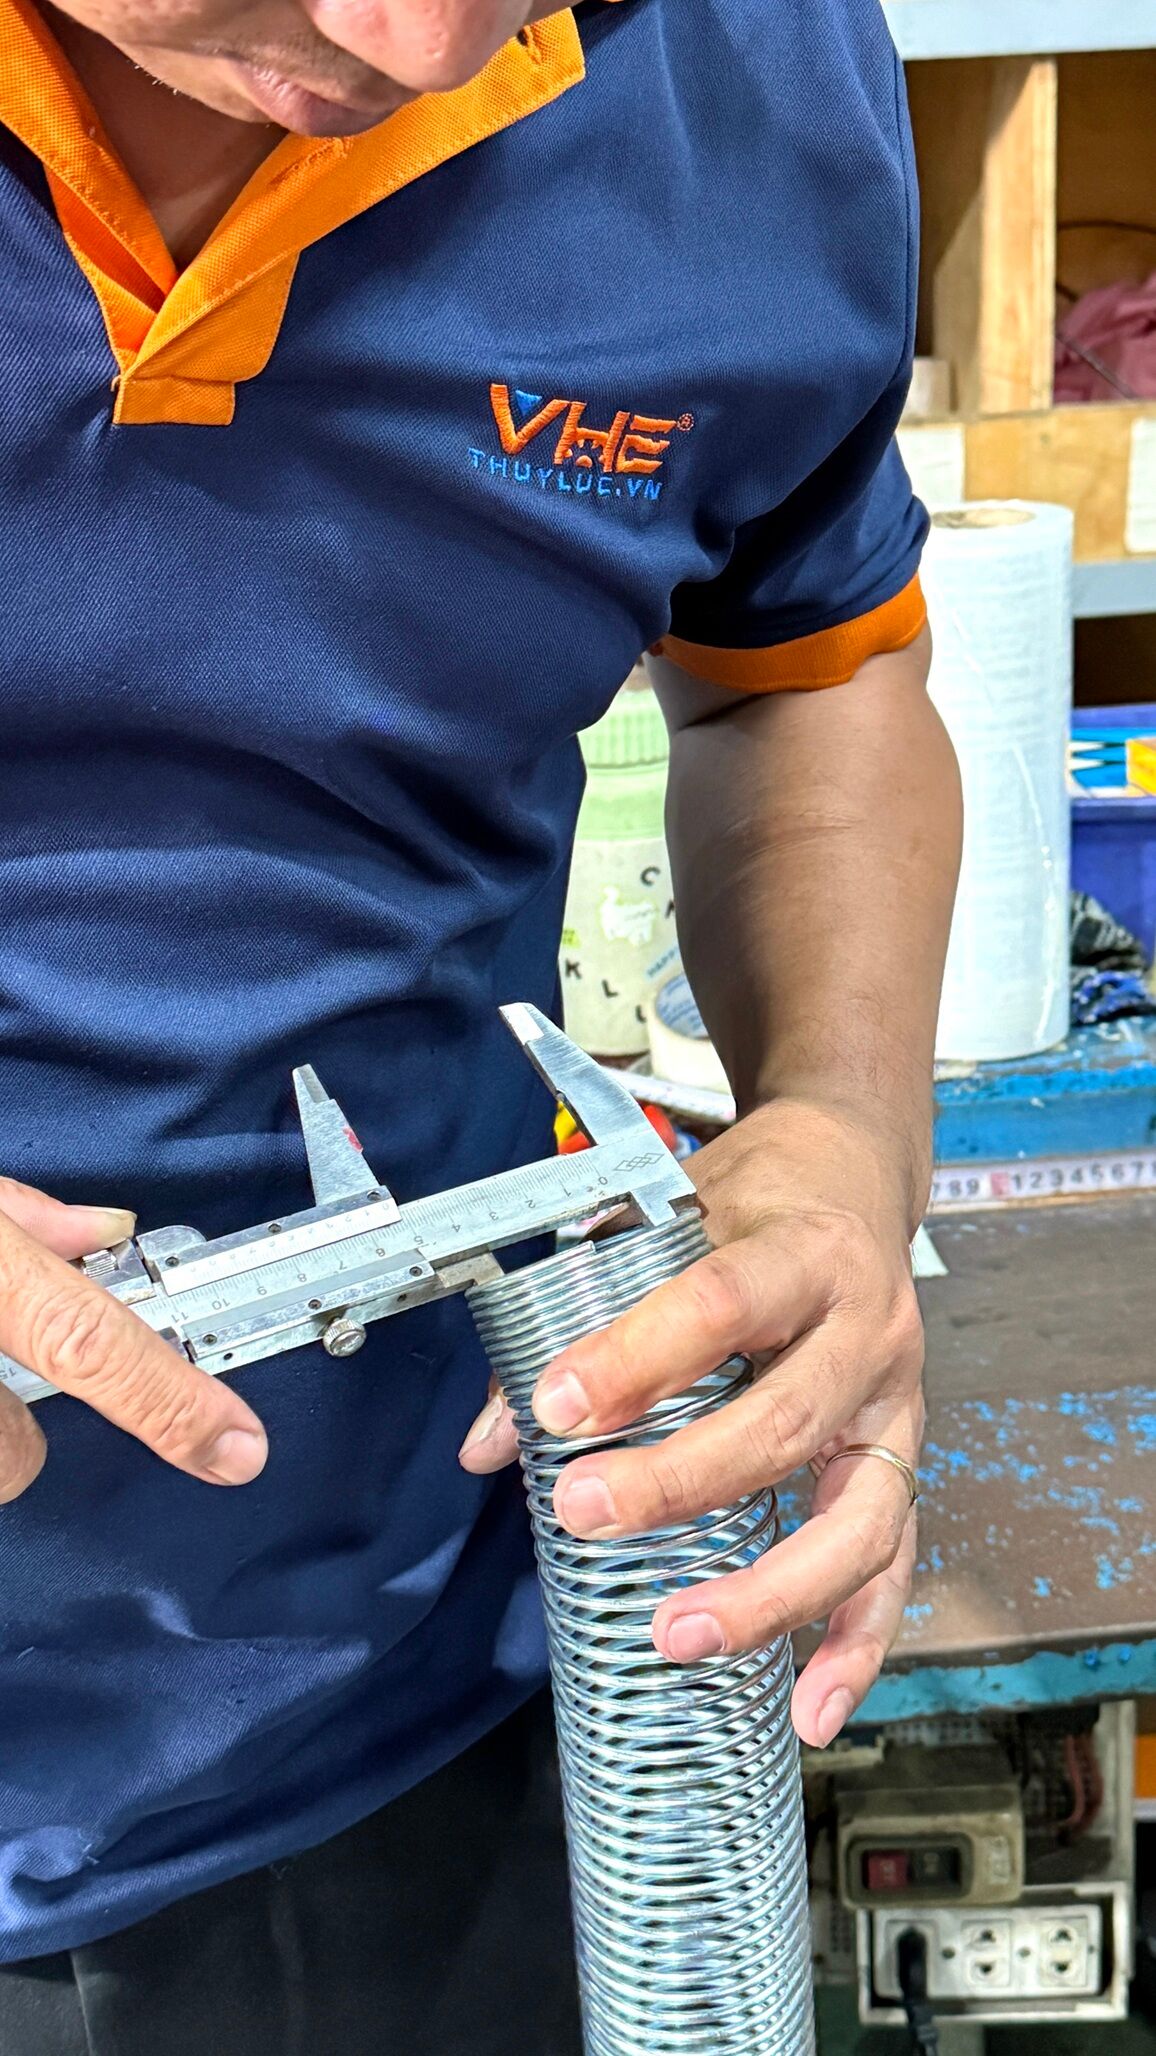
Bước 2: Đo đường kính ống để lựa chọn đầu, vỏ bóp phù hợp để bọc lò xo thép
Đây là bước cực kỳ quan trọng đòi hỏi sự chính xác cao. Kỹ thuật viên dùng thước kẹp để đo đường kính ngoài của ống và kích thước lò xo. Từ thông số này, VHE sẽ lựa chọn đầu cốt (fitting) và vỏ bóp có kích cỡ tương thích tuyệt đối để tiến hành bọc.
-
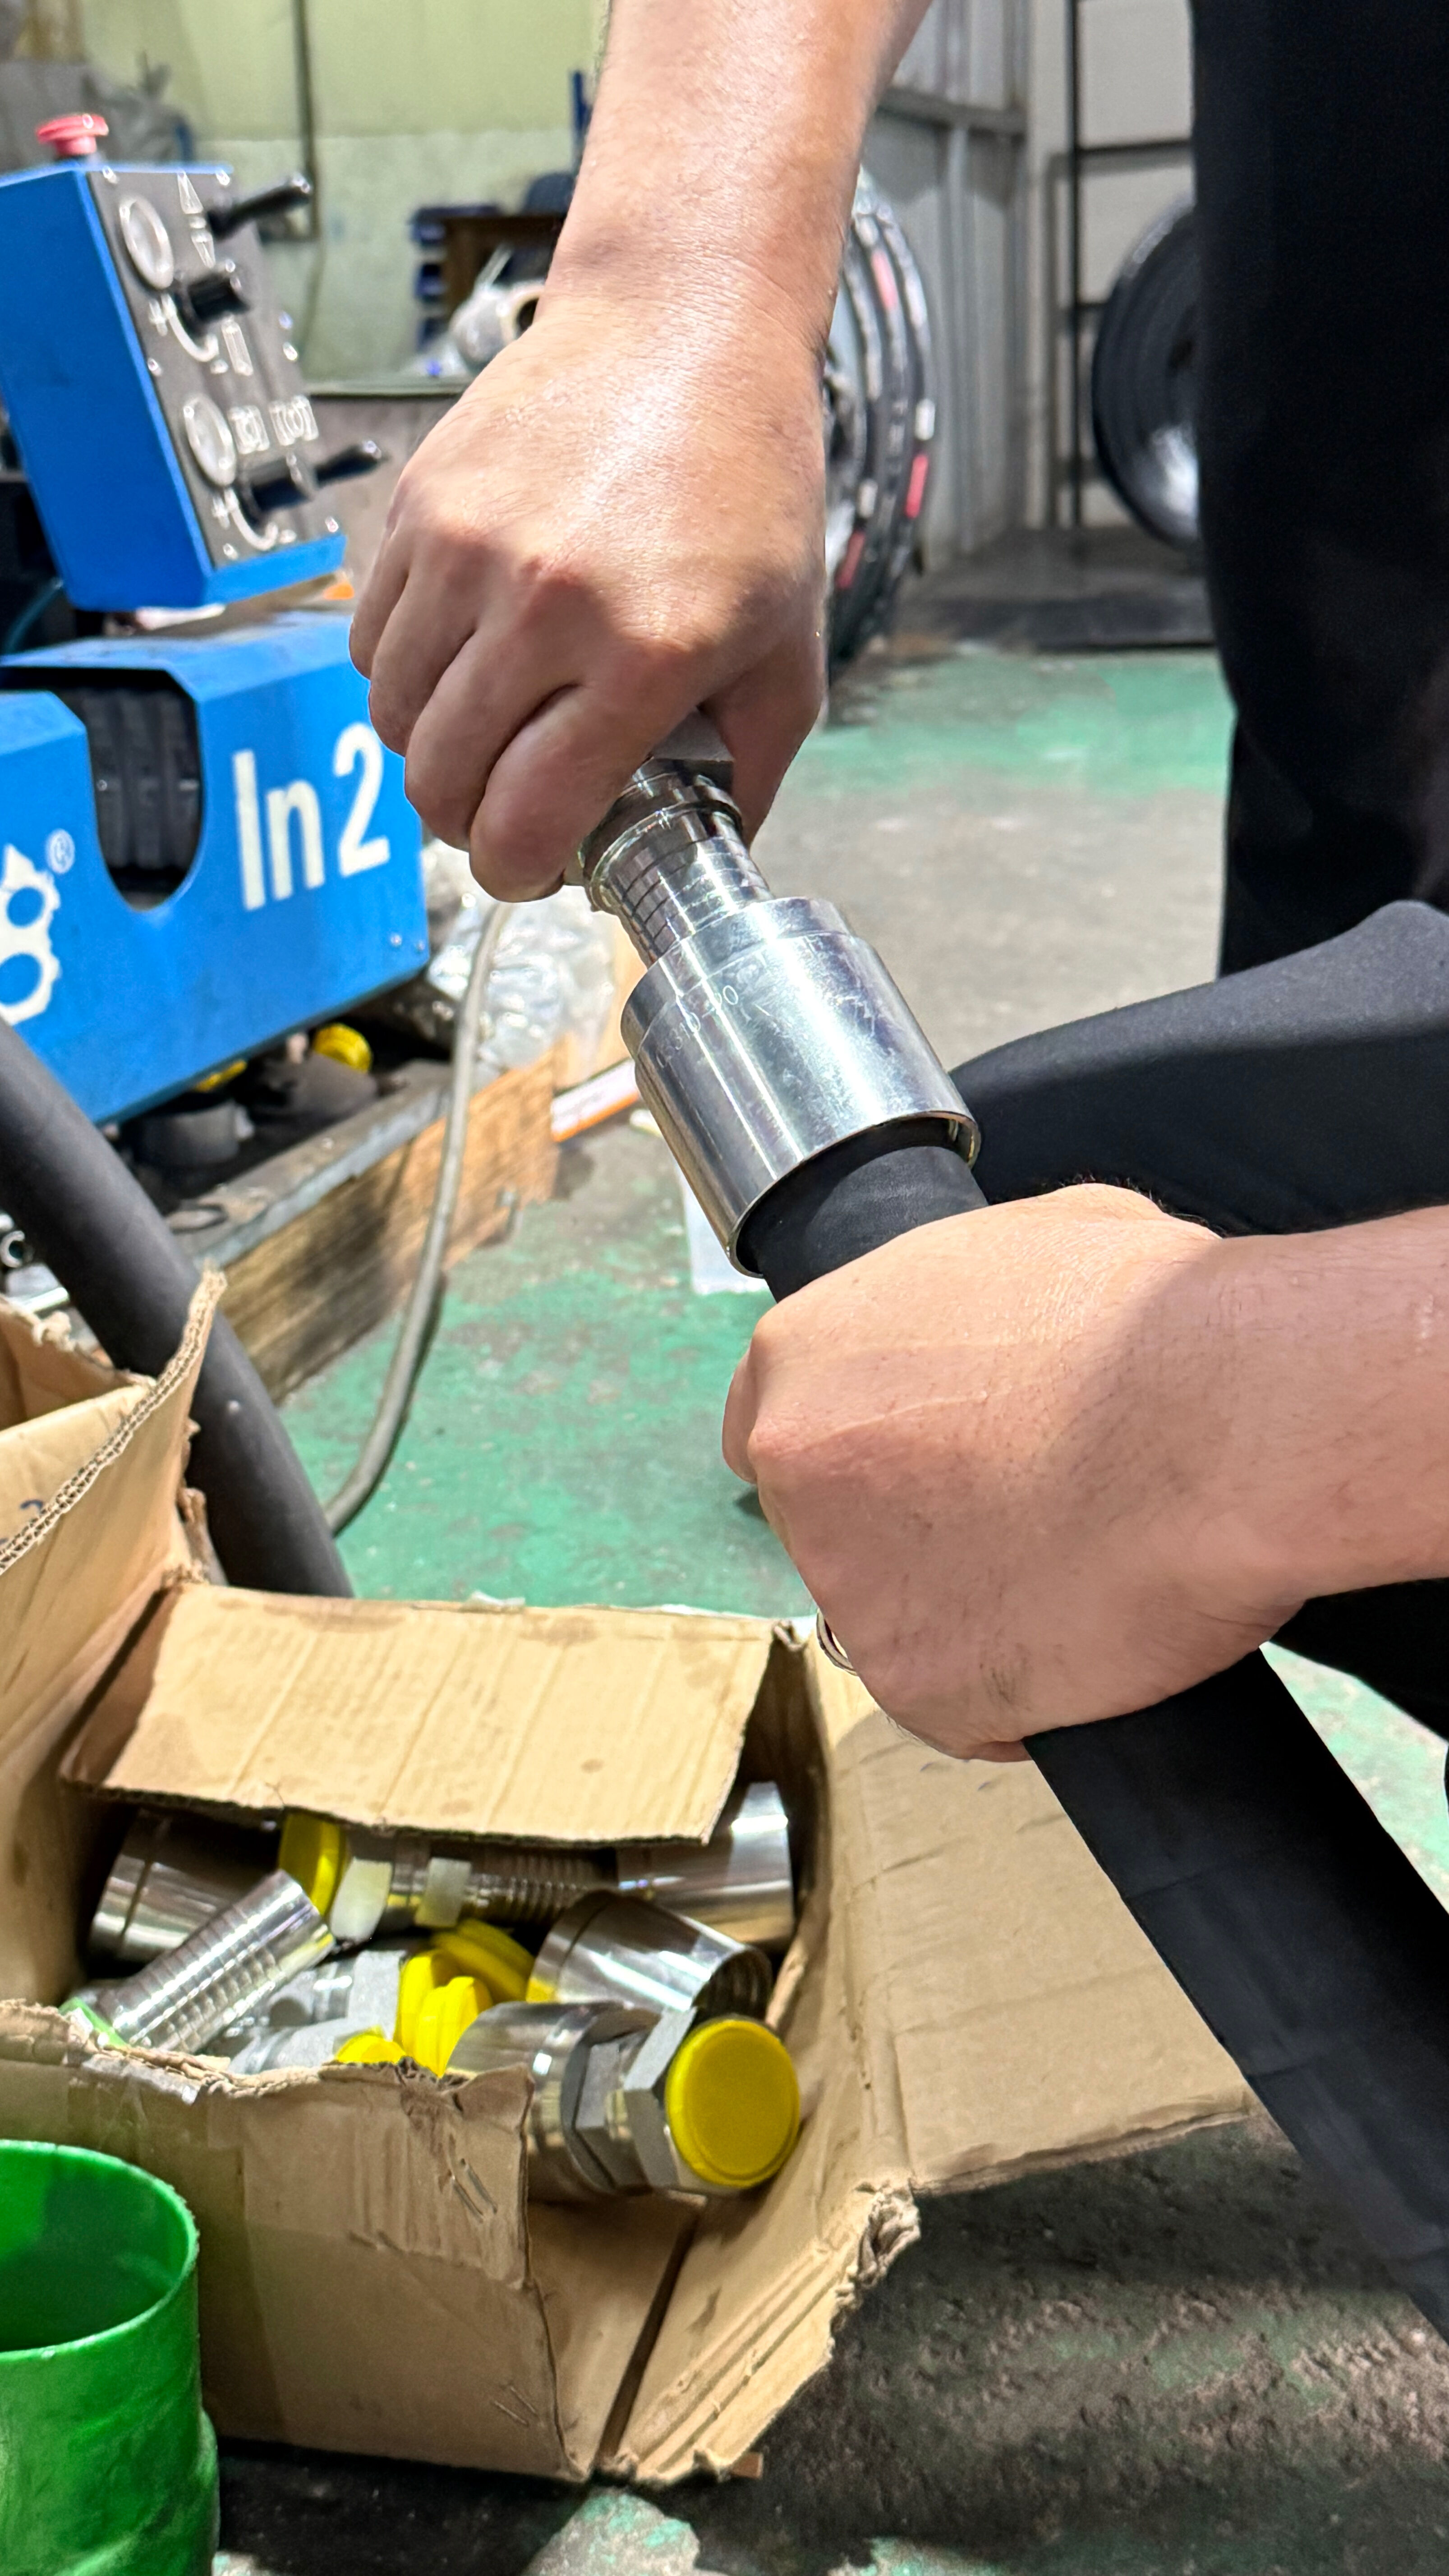
Bước 3: Vô đầu ống và vỏ
Sau khi đã chọn được phụ kiện phù hợp, kỹ thuật viên tiến hành đưa vỏ bóp vào trước, sau đó nong và ấn chặt đầu cốt thủy lực vào trong lòng ống. Bước này cần đảm bảo đầu cốt đi sát vào tận cùng ống, tạo độ khít tối đa.
-
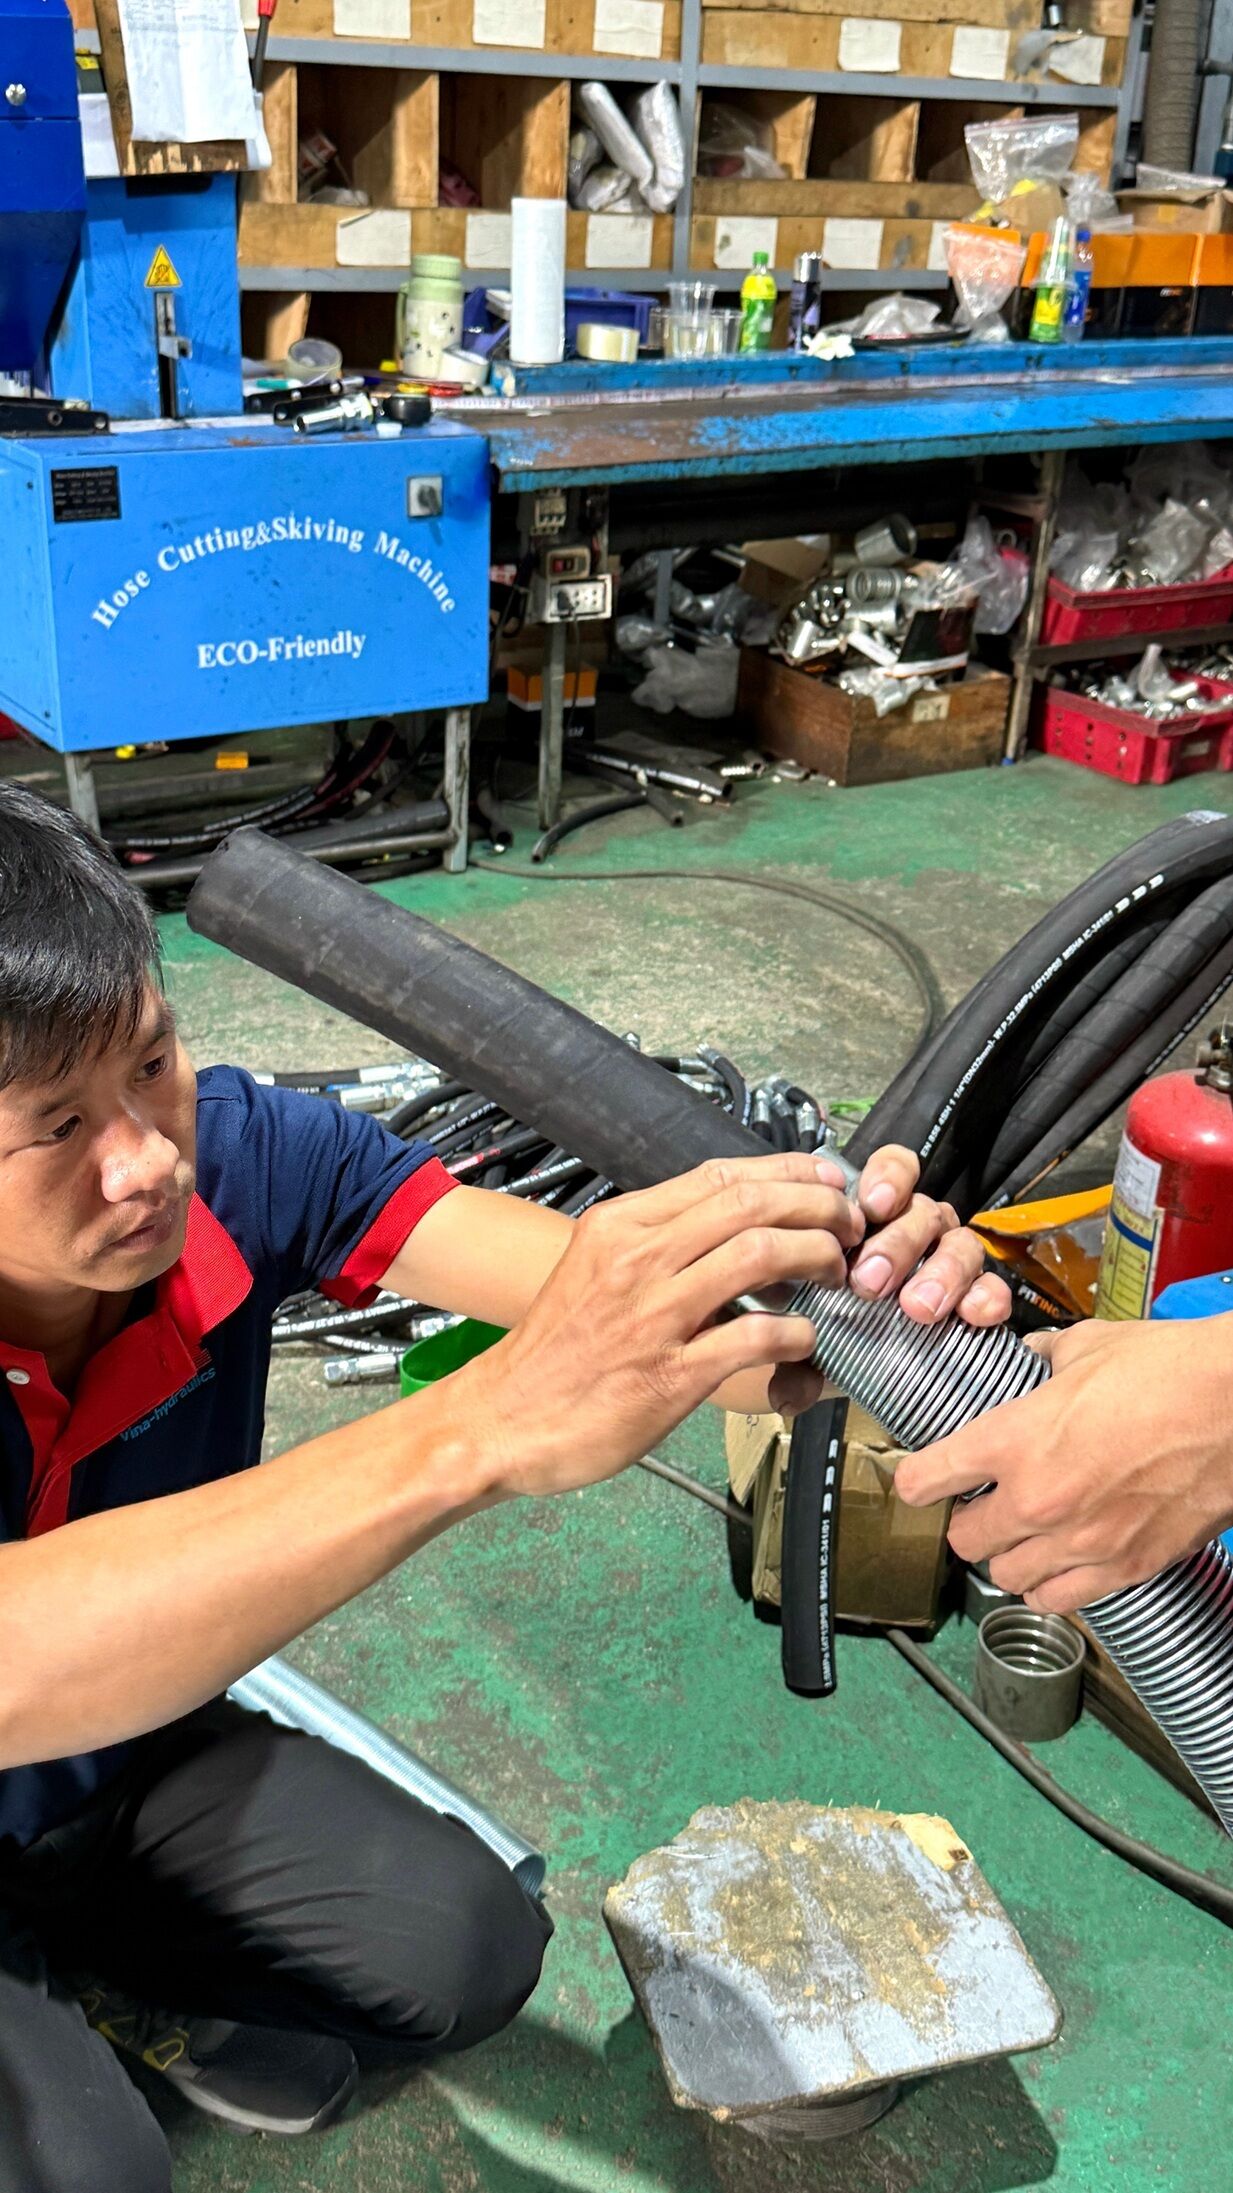
Bước 4: Luồn lò xo thép
Tiếp theo, lò xo thép bảo vệ được luồn cẩn thận, bao bọc lấy toàn bộ bên ngoài phần thân ống thủy lực. Kích thước lò xo phải vừa vặn, không được quá lỏng lẻo hay quá chật so với đường kính ngoài của ống.
-
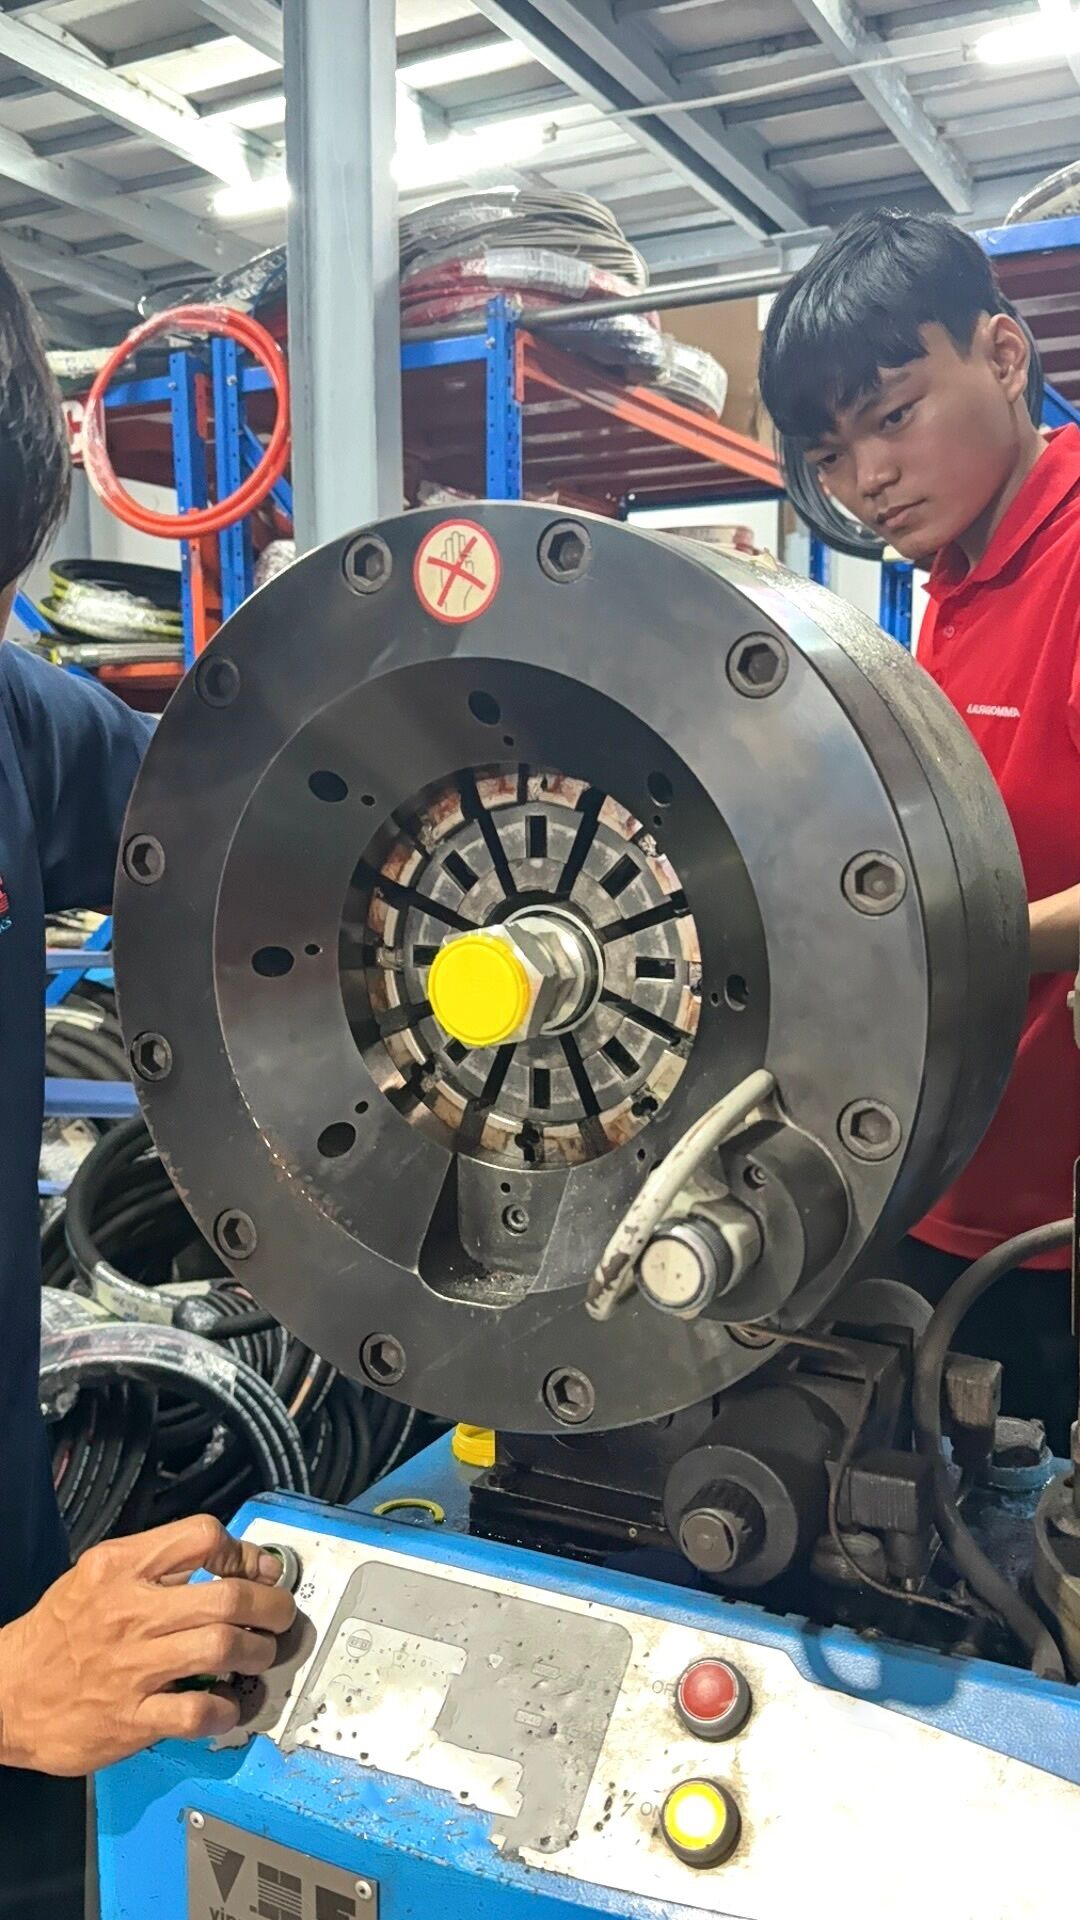
Bước 5: Bấm đầu ống với vỏ áo thứ nhất
Đưa đầu ống vào máy bấm ống thủy lực chuyên dụng. Kỹ thuật viên sẽ căn chỉnh thông số và bấm ép chặt vỏ áo thứ nhất vào thân ống. Lực ép mâm cặp sẽ giúp ngàm của vỏ áo bám chặt vào lớp vỏ cao su và đầu cốt, tạo độ kín khít chống rò rỉ.
-
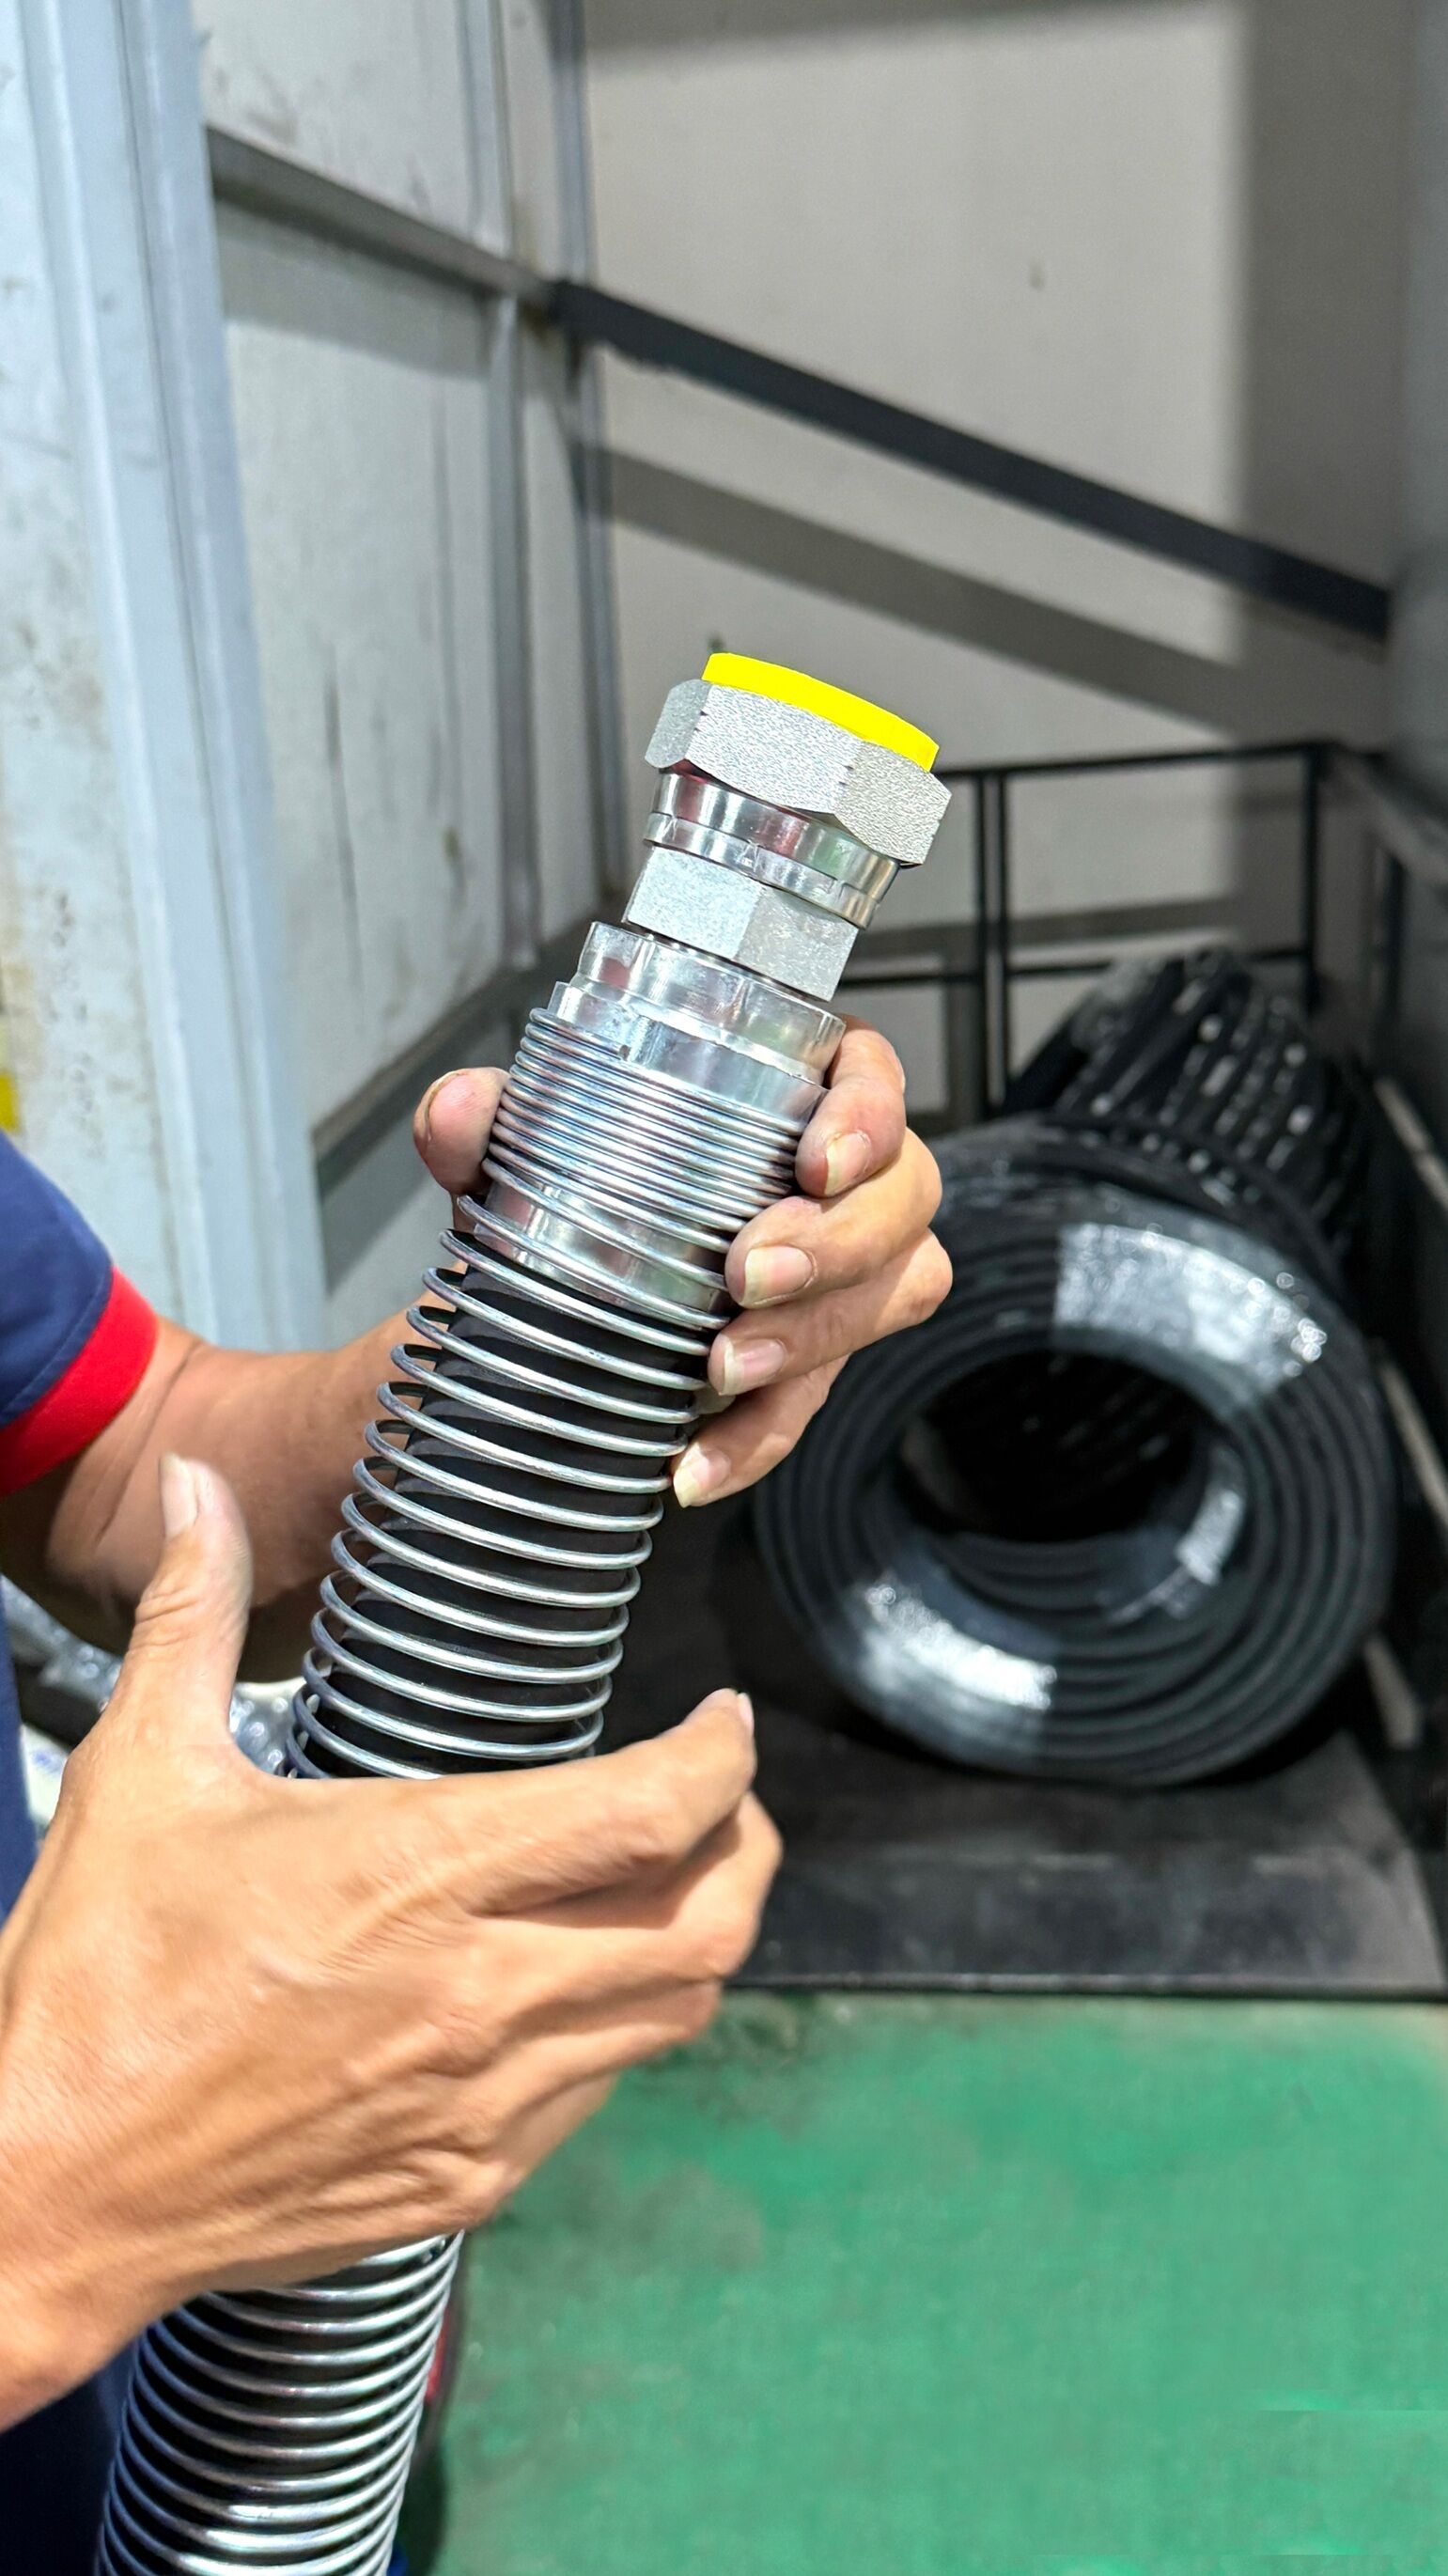
Bước 6: Bấm thêm vòng bấm lưới để kết nối với lò xo thép
Để cố định chắc chắn phần lò xo thép không bị tuột hay xê dịch trong quá trình hệ thống máy móc vận hành, kỹ thuật viên sẽ tiến hành bấm thêm vòng bấm lưới. Vòng bấm lưới này đóng vai trò như một khóa kết nối chặt chẽ giữa đầu cốt và phần lò xo thép.
-
Bước 7: Bọc lò xo thép vừa vặn với mối bấm
Hoàn thiện thao tác, kỹ thuật viên sẽ kiểm tra lại tổng thể. Phần lò xo thép lúc này đã được bọc vừa vặn, ôm sát và gắn kết hoàn hảo với mối bấm, đảm bảo cả về tiêu chuẩn kỹ thuật lẫn tính thẩm mỹ cao nhất.
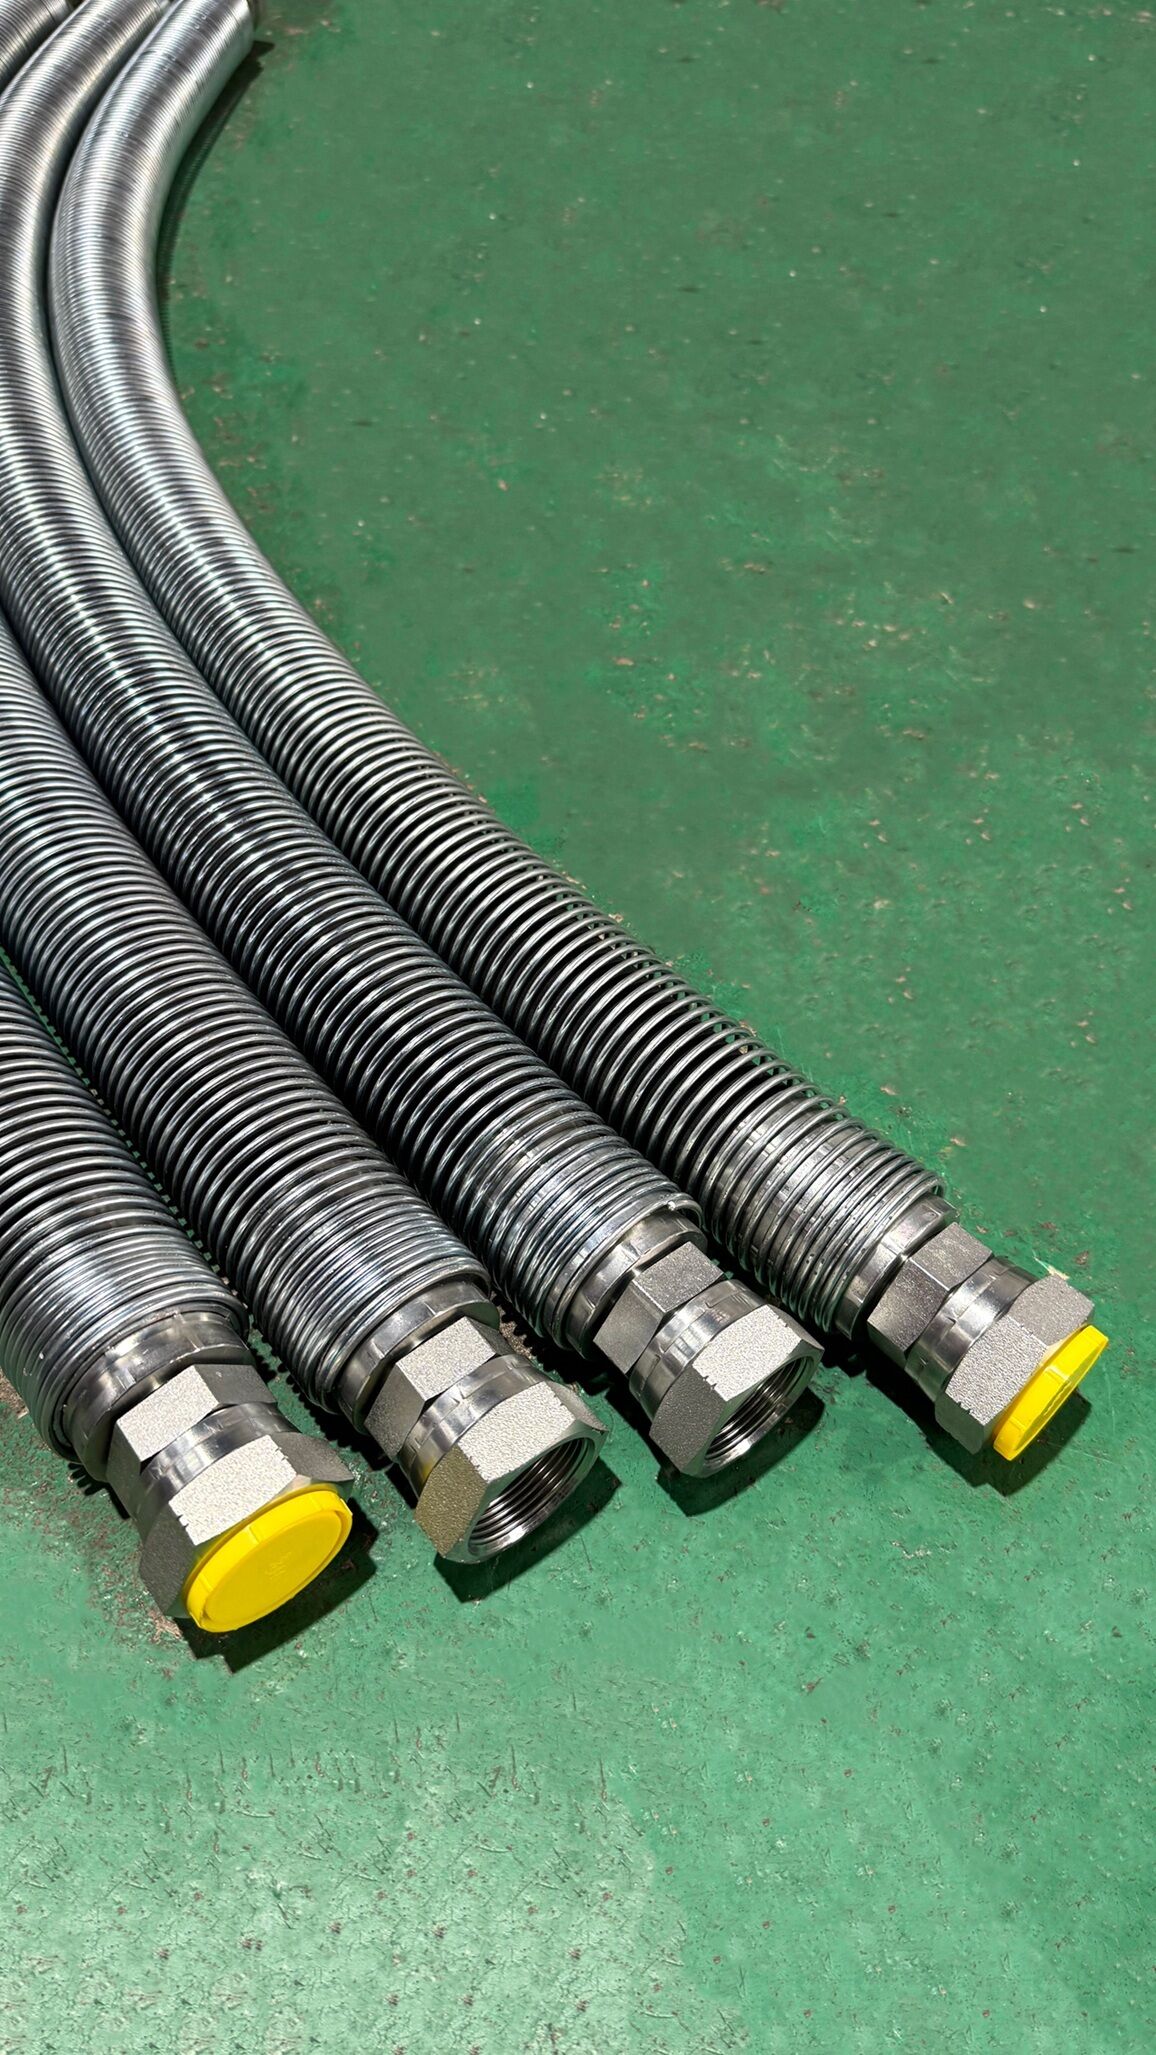
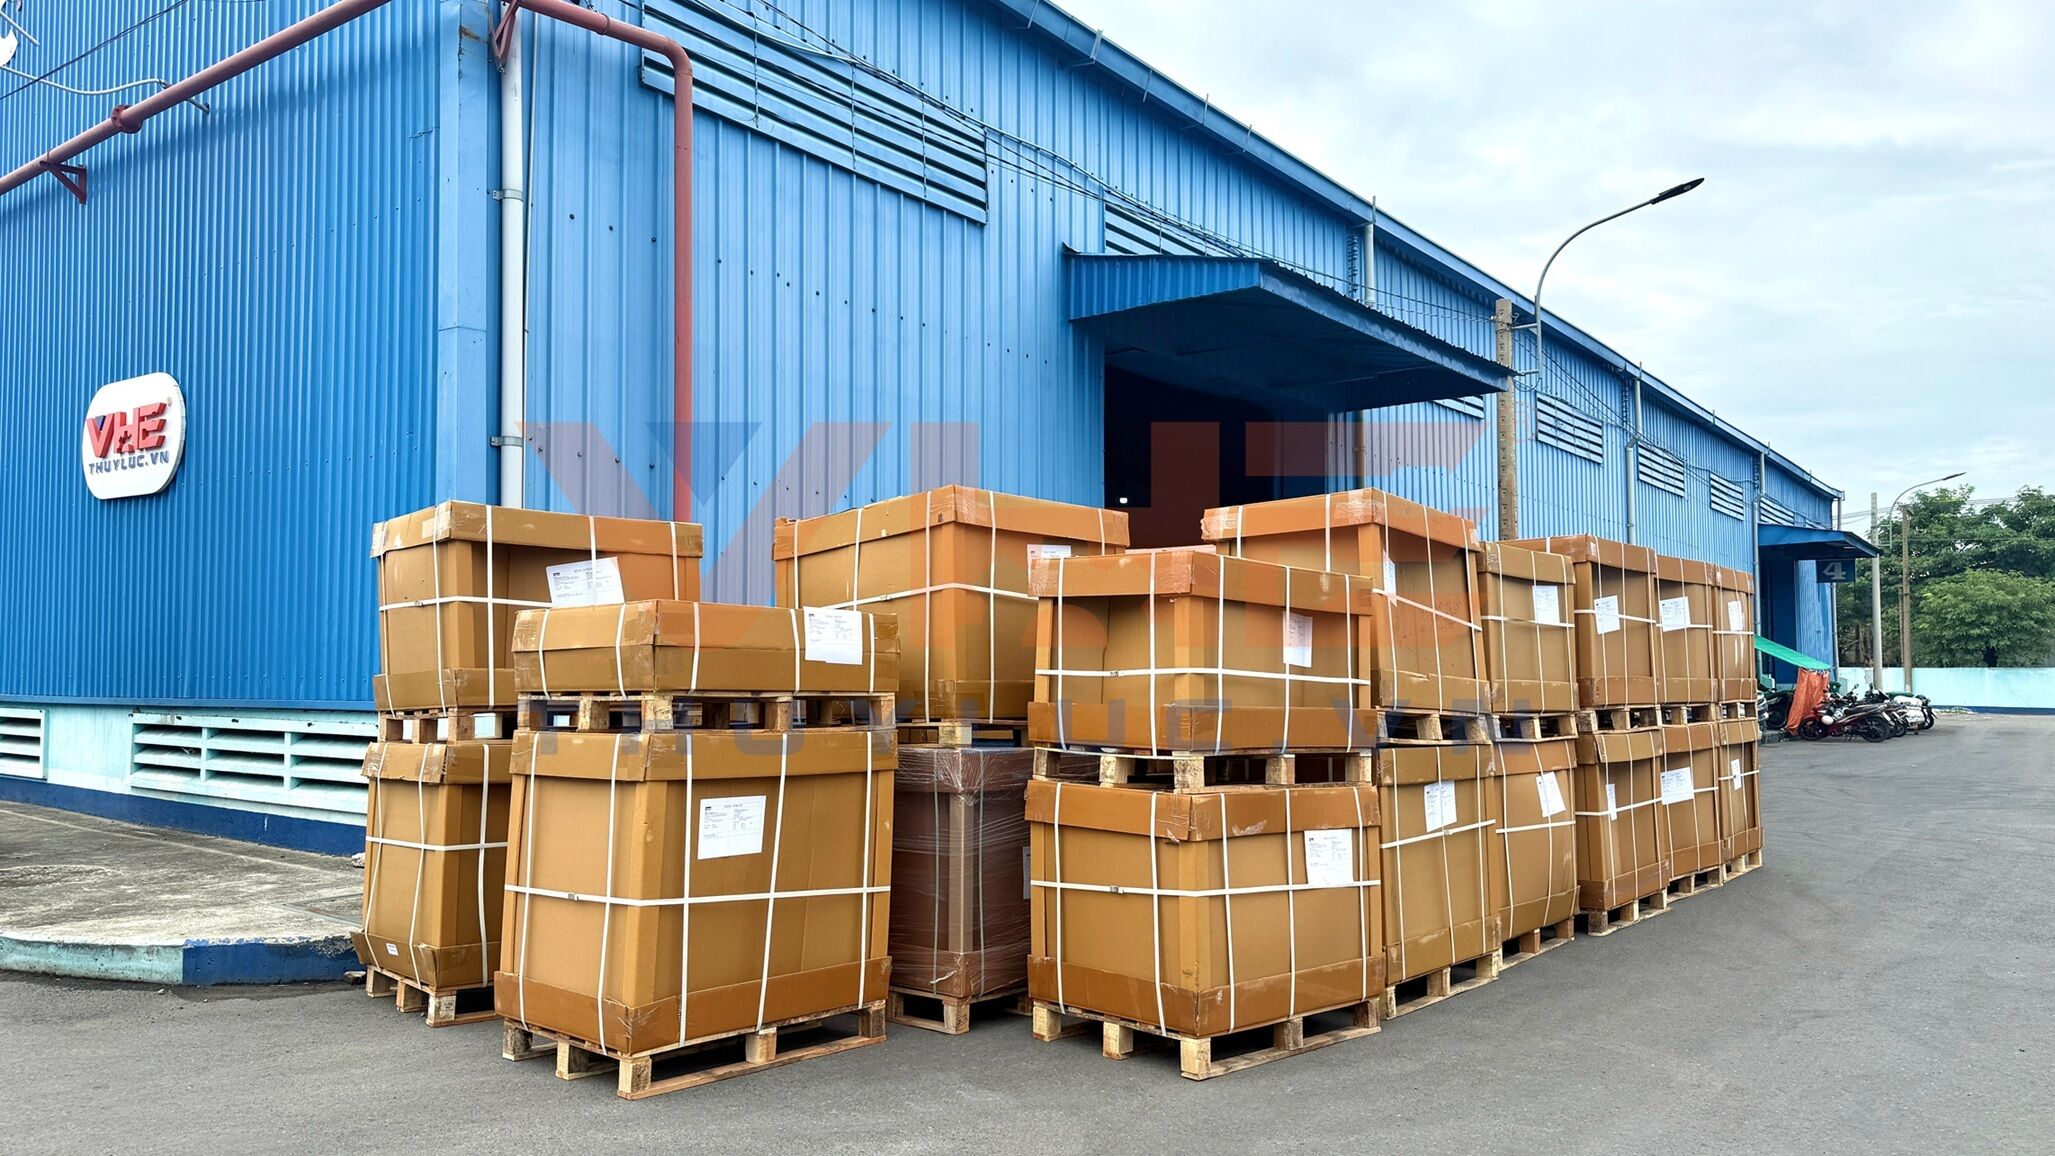
Thực tế đơn hàng bọc lò xo thép ống thủy lực tại VHE
Nhìn qua 7 bước, quy trình có vẻ tuần tự và rõ ràng, nhưng thực tế công việc này không hề đơn giản. Để tạo ra một sản phẩm đạt chuẩn, không rò rỉ dầu, lò xo không bung tuột, đòi hỏi sự hỗ trợ của hệ thống máy móc hiện đại cùng tay nghề dày dặn kinh nghiệm của kỹ thuật viên VHE.
Tự hào là đơn vị hàng đầu trong lĩnh vực thiết bị cơ khí và thủy lực, Công ty Cổ phần Thiết bị Thủy lực Việt Nam (VHE) chuyên nhận gia công bấm ống thủy lực, bọc lò xo, bọc vỏ bọc chống cháy theo mọi yêu cầu khắt khe của quý khách. Nếu doanh nghiệp của bạn đang cần tìm đơn vị gia công ống thủy lực uy tín, chất lượng với giá cả cạnh tranh, hãy liên hệ ngay với VHE để được tư vấn và hỗ trợ nhanh chóng nhé!
- Hỗ trợ tư vấn & Giải đáp thắc mắc: 0903 067 588
- Email hỗ trợ: [email protected]